深圳电子元器件采购与配套指南:从选型、打样到PCBA量产的全链条思路
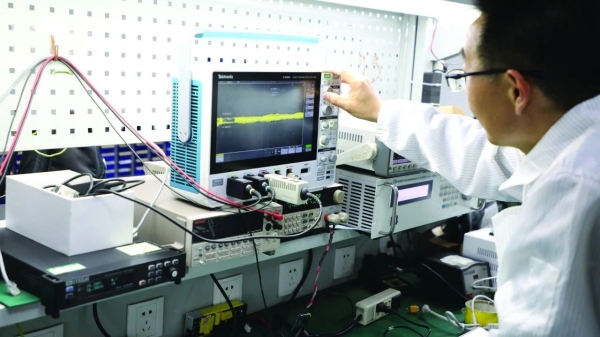
在电子制造这条链条上,深圳几乎是绕不开的一站。从华强北的柜台到宝安、龙华、光明、坪山的现代化厂区,从几毛钱的贴片电阻到上百元的电源管理芯片,深圳电子元器件的流通密度与配套完整度,在全球范围内都属于罕见水平。对于做产品的团队而言,这里既是采购的"超市",也是把原理图变成量产商品的"加工厂"。但资源多,不等于选得对;渠道广,也不等于交得稳。真正的难点在于:如何把一堆看似零散的元器件、PCB、连接器、传感器,组织成一条可控、可测、可复制的供应链。
一、深圳电子元器件的产业土壤:为什么采购商都往这里跑
深圳电子元器件市场的形成,并不是单一环节的堆叠,而是"元器件分销 + PCB制造 + SMT贴片加工 + 方案设计 + 测试认证"多个环节在同一地理半径内高度耦合的结果。一个新产品从立项到小批量出货,在深圳往往只需要两三周,而在其他地区可能要拖到一两个月,差别就出在配套的密集度上。

具体来看,这种优势体现在三个层面:
- 品类齐备:被动元件、分立器件、集成电路、连接器、传感器、电源模块、晶振、继电器、显示器件等,常规型号基本能实现当天寻源、当天报价。
- 响应速度快:上午确认BOM,下午就能拿到样品,第二天就能上SMT贴片产线试产,这种节奏支撑了大量消费电子、工业控制、新能源类产品的快速迭代。
- 工程配套成熟:电路板打样、钢网制作、贴片加工、插件后焊、功能测试可以在同一条供应链里完成,减少沟通损耗与物流风险。
也正因为如此,深圳电子元器件的采购逻辑,早已从"买到货"升级为"买到匹配整体制造节奏的货"。
二、一块电路板上到底用了什么:元器件品类全景
很多采购新人拿到BOM时会感到零散,其实按功能归类,一块典型电路板上的物料无非几大类。理解分类,才能在寻源时快速判断哪些需要原厂渠道、哪些可以灵活替代。
- 被动元件:贴片电阻、贴片电容(含MLCC)、钽电容、铝电解电容、电感、磁珠、共模滤波器。用量最大,价格敏感度最高,也最容易出现批次一致性差异。
- 分立器件:二极管、整流桥、三极管、MOS管、稳压管、TVS管。开关电源与驱动电路里的常客。
- 集成电路:MCU、电源管理芯片、运放、比较器、存储器、驱动IC、接口芯片、光耦。这类物料对渠道正品性要求最高,一旦遇到翻新件或散新货,整批产品都可能返工。
- 连接器与结构件:排针排母、板对板连接器、FPC连接器、Type-C、USB、端子、线束、插座。连接器批发环节看似简单,实则涉及插拔寿命、镀层工艺、贴片耐温等隐性指标。
- 传感器:温度、湿度、压力、霍尔、电流、光电、加速度传感器。传感器采购最忌讳参数"看上去一样",实际精度、温漂、响应时间差别很大。
- 电源模块:DC-DC模块、AC-DC模块、隔离电源、LDO。电源模块厂家之间的差异,往往体现在效率曲线、纹波、EMC表现和高温降额上。
- 其他:晶振、继电器、蜂鸣器、保险丝、按键、LED、PCB与FPC本体。
三、选型的六个关键维度,比价格更重要
深圳电子元器件供应商数量庞大,报价差异有时能到两三成。但真正影响项目成败的,往往不是单价,而是下面这几个维度。
- 渠道可追溯:是否能提供原厂或授权代理链路,是否支持批次追溯。这直接决定了后续出问题时能不能定位。
- 参数余量:耐压、耐流、耐温、精度、容差要留出设计余量,而不是刚好卡在规格线上。
- 封装与工艺匹配:封装尺寸影响贴片加工的钢网开孔与回流曲线,0402与0603的工艺窗口并不相同。
- 供货连续性:是否有长期稳定的库存与替代方案,避免量产到一半突然断料。
- 一致性与批次稳定性:尤其是电容、传感器、电源芯片,批次波动会直接反映在良率上。
- 技术支持能力:能否在选型阶段给出参考电路、布局建议和常见失效分析,而不只是"有货就卖"。
四、从元器件到PCBA:一站式配套为何更稳
采购环节和制造环节如果割裂,最容易出现的问题是:物料规格与贴片工艺不匹配、封装库与实物有偏差、来料未检验就上线导致批量不良。因此在深圳,越来越多的团队倾向于把元件采购、PCB制造、PCBA加工、电子测试交给同一家或同一条协同链上的合作方。
这样做的价值很直接:
- BOM可以提前做可制造性评审,把封装冲突、缺料风险在上线前解决;
- 来料检验与SMT贴片加工衔接更紧,异常能被更早拦截;
- 电路板打样与批量生产使用同一套工艺参数,减少"样品好、量产差"的落差;
- 交期由多方协调变成单点负责,沟通成本明显下降。
五、SMT贴片加工与电路板打样:决定量产成败的前置环节
电路板打样是很多项目的第一次"真机验证"。打样阶段就要考虑的不只是能不能焊上,而是焊得稳不稳、后续能不能顺利转量产。常见的打样关注点包括:板材与层数选择、线宽线距、阻抗控制、阻焊与丝印规范、拼板方式。
进入SMT贴片加工阶段,工艺细节会进一步放大差异:
- 锡膏选择与回流曲线设定,直接影响虚焊、立碑、连锡的比例;
- 钢网厚度与开孔设计,决定细间距器件的上锡量;
- 贴片机的精度与吸嘴配置,影响小尺寸元件的贴装良率;
- AOI、X-Ray等检测手段的配置,决定问题能否被及时发现。
对于双面混装、含BGA或QFN的板子,还需要额外关注二次回流对底部器件的影响,以及插件后焊与清洗工艺的匹配。
六、电子测试:别让一颗元器件毁掉整批订单
电子测试是很多小团队容易忽略的一环。元器件买回来、板子贴完了,不等于产品能出厂。完整的测试链条通常包括来料检验、在线测试(ICT)、功能测试(FCT)、老化测试以及针对特定场景的可靠性验证。
其中,来料检验针对的就是元器件本身:外观、丝印、尺寸、电性能抽检,必要时做X射线或开盖分析。功能测试则站在整机角度,验证电源、信号、通信、接口是否正常工作。老化测试用于暴露早期失效,对电源模块、工业控制类产品尤其关键。
把电子测试前置,比在客户端发现问题再召回,成本往往低一到两个数量级。
七、电子产品研发与电子方案公司:把需求翻译成可制造的设计
不是每个团队都配备完整的硬件研发力量。这时,电子方案公司的价值就体现出来了:把产品需求、使用场景、成本目标,翻译成可落地、可制造的电路方案。一个成熟的方案输出通常包含原理图、BOM、PCB布局建议、关键物料选型依据以及初步的测试方案。
在合作中,建议重点关注对方是否具备量产落地经验。只会画原理图、不考虑元器件采购难易度和SMT工艺窗口的设计,往往在量产阶段集中爆雷。好的电子产品研发合作,是把"能不能买到""好不好加工""测试怎么做"提前纳入设计决策。
八、连接器批发、电源模块厂家、传感器采购的实操建议
这三类物料各有各的坑,处理思路也不一样。
- 连接器批发:重点确认插拔寿命、接触电阻、镀层材质、耐焊接温度。板端连接器与线端连接器要成对验证,避免"单看都没问题,插上就接触不良"。
- 电源模块厂家:看效率曲线、空载功耗、纹波噪声、隔离耐压、EMC余量以及高温降额曲线。样品阶段建议做满载与高温老化,不要只看常温轻载数据。
- 传感器采购:明确量程、精度、分辨率、响应时间、工作温区、输出形式(模拟/数字/I²C/SPI)。同一型号不同批次的一致性、以及是否需要标定,都要提前约定。
九、如何筛选一家靠得住的深圳电子元器件配套商
面对数量众多的供应商,可以用一套简单的问题清单做初筛:
- 能否提供完整的BOM配单与替代建议,而不只是被动报价?
- 是否有稳定的来料检验流程和可追溯的批次记录?
- 是否同时具备PCBA加工、SMT贴片加工与电路板打样的协同能力?
- 能否配合完成电子测试,并输出测试报告?
- 在小批量阶段是否愿意配合快速迭代,在批量阶段能否保证交期稳定?
- 出现异常时,响应机制是"先扯责任"还是"先解决问题"?
这些问题比单纯比较单价更能反映一家配套商的真实水平。像华能日盛电子(hnrsdz.com)这类立足深圳、覆盖电子元器件供应与PCBA配套服务的企业,其价值往往就体现在从选型、打样、贴片到测试的全流程衔接上,让采购与研发不必在多个供应商之间反复拉扯。
十、结语:把供应链当作产品的一部分来设计
深圳电子元器件的优势,不只是"东西多、价格低",而是整条配套链条的密度与响应速度。对产品团队来说,真正的竞争力在于:能否把元器件选型、PCB打样、SMT贴片加工、电子测试这些环节,当成产品设计的一部分来统一考虑。当供应链的稳定性、可测性和可复制性被提前规划进去,量产阶段的不确定性就会大幅下降。深圳这套成熟的电子产业生态,本质上提供的就是这样一种"把复杂留给配套、把确定性留给自己"的可能。